
从“老师傅的眼睛”到“色差仪的数据”,深圳校服颜色管控正在经历一场升级
时间:2026-09-17
深圳校服厂的生产车间里,染色工序刚结束,一批彩蓝面料正在等待质检。质检员拿起一块面料,走到标准光源箱前,和标准样卡反复比对。偏了?好像有一点。偏多少?说不清。换个人来看,可能又是另一个结论。
这样的场景,在校服行业已经重复了很多年。直到《T/XFBZ 015-2026 深圳市中小学生校服颜色》团体标准的落地,才让这种“凭经验、靠眼力”的质检方式有了转变的契机。
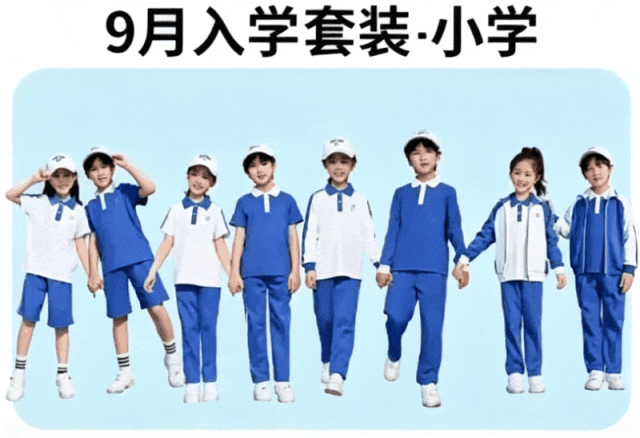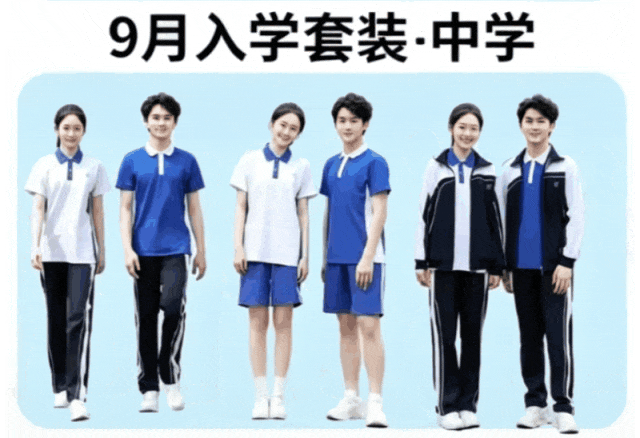
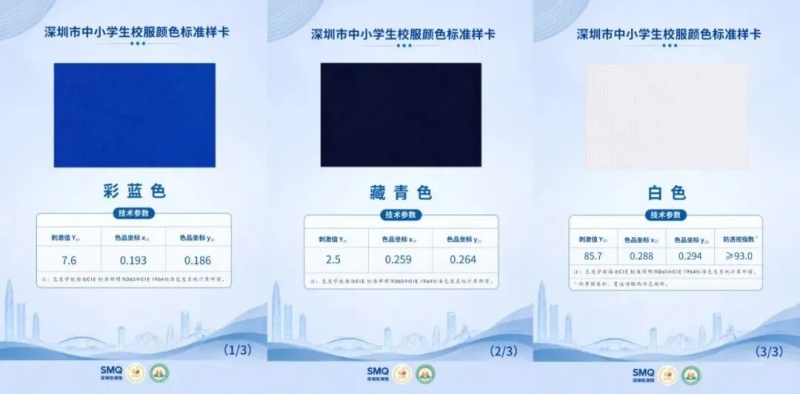
新标准把彩蓝、藏青、白色三种校服颜色的色度参数、色差限值、白度指标都写成了明确的数字。这意味着,校服厂的颜色管控需要从“老师傅的眼睛”升级为“色差仪的数据”。而这场升级的关键,在于把数据嵌入从面料入库到成品出厂的每一个环节。
第一关:面料入库,从源头把颜色“锁”住
校服颜色出问题,源头往往在面料。不同批次的坯布来自不同供应商,纤维的吸色能力不一样。同样的染整工艺,不同批次的坯布染出来颜色可能就有差异。如果入库时不把关,到了生产线上才发现问题,返工成本就高了。
新标准要求彩蓝、藏青、白色与标准样卡比对,色差不低于4级。4级对应GB/T 250灰卡评级,意味着颜色差异被控制在一个比较窄的范围内。面料入库时,质检员可以用三恩时TS7700分光测色仪,在Yxy颜色空间下直接核对颜色坐标是否符合标准。彩蓝的刺激值Y10为7.6,色品坐标x10为0.193、y10为0.186,数据是否偏离,屏幕上一目了然。
对于需要快速抽检的场景,CR8、CR9等便携式分光色差仪更灵活,仓库、车间都能用。测完的数据可以存档,作为后续批次比对的基准。
第二关:生产巡检,让颜色波动“看得见”
染色过程中,温度、染料配比、坯布批次的微小变化都会影响颜色走向。过去靠老师傅每隔一段时间取样目测,发现问题往往已经偏了一段时间。
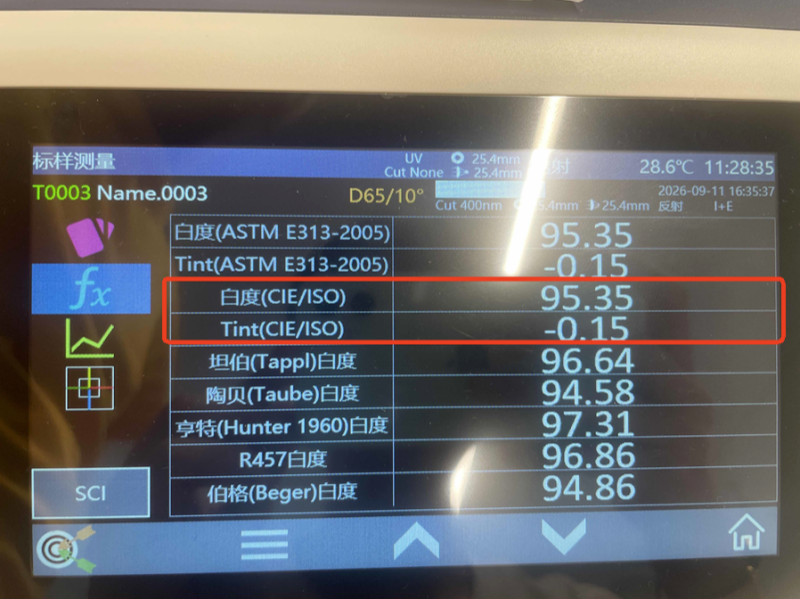
新标准宣贯会上明确要求,企业需将色差、白度、防透视指标嵌入生产巡检环节。生产线上可以搭配三恩时YS4560分光测色仪,直接测量变色牢度,输出色差等级,不需要对照灰卡或手动计算。白度和色调值的检测则可以用YS6060,确保白色面料的白度值在140—170之间、淡色调指数在-1—2之间。
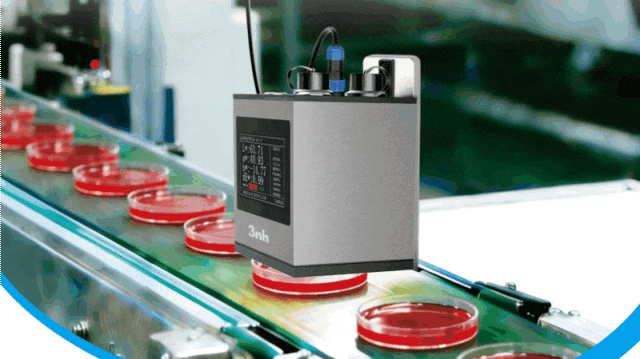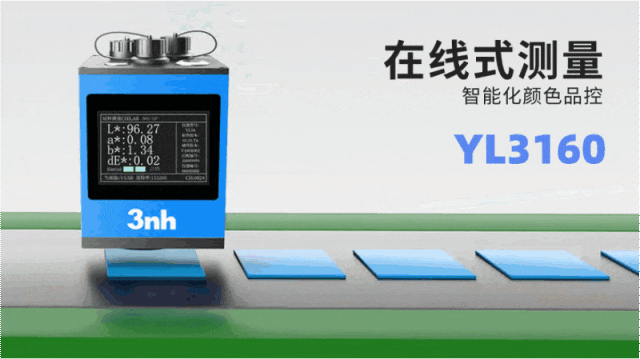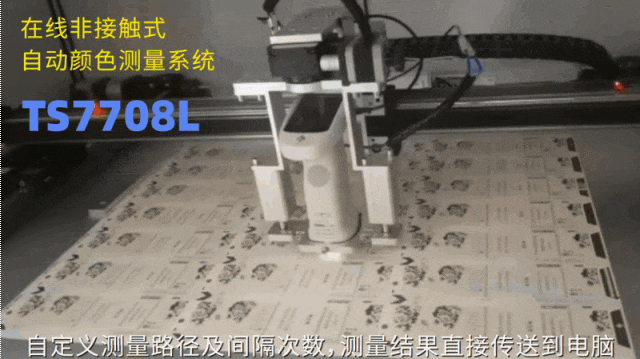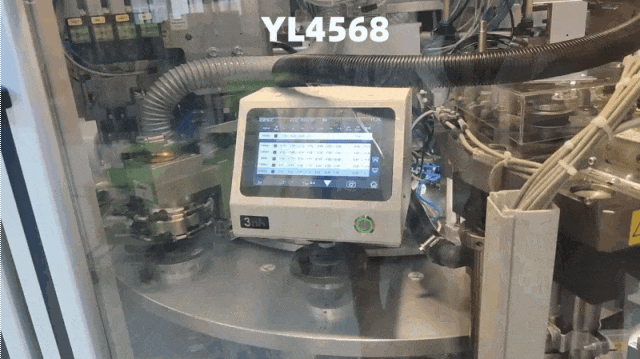
如果产线自动化程度较高,还可以考虑YL72、YL3160、TS7708L等在线测色设备,对接产线实现实时在线检测。颜色一有波动,系统就能发出提醒,不用等到批量生产结束才发现问题。
第三关:成品出厂,用数据给品质“盖章”
成品出厂前的色差抽检,是校服颜色管控的最后一道关。过去用目视法,不同检验人员的判断标准可能不一致,供需双方在验收时也容易产生争议。
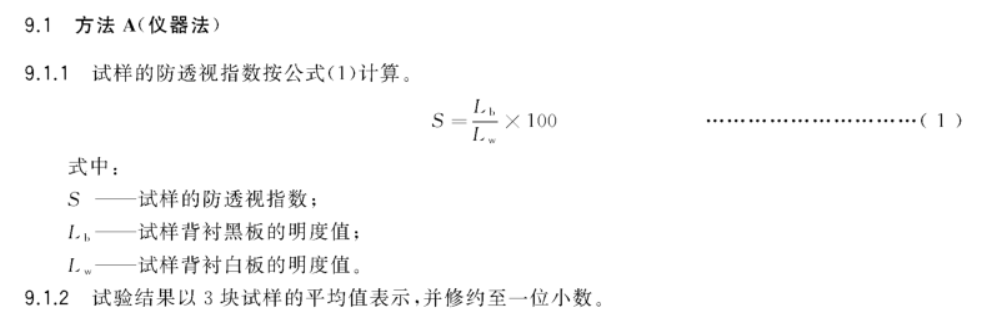
新标准对白色校服还提出了防透视指数的要求——夏季白色运动服防透视指数≥93.0。这个指标参照GB/T 42698的思路评估遮蔽性能,衡量的是面料“透不透”。三恩时支持该功能的定制,通过测量白色面料的L值计算防透视指数。
成品检测的数据可以数字化留存,标准样、客户样、各厂数据统一进品管软件。当客户或学校对颜色提出疑问时,调出历史数据就能快速判断是批次内波动还是系统性偏差。跨厂区比对也更省沟通成本——数据口径统一了,讨论问题就不用再靠“寄色卡、等快递”。
从“经验”到“数据”,需要的不只是一台仪器
深圳校服颜色新标准的落地,对校服厂来说是一次颜色管理方式的升级。它要求企业把颜色管控从“老师傅的眼睛”转变为“色差仪的数据”,从“事后补救”转变为“全程监控”。
三恩时为校服厂家提供的,不只是一台色差仪,而是一套从面料入库、生产巡检到成品出厂的颜色管控方案。日常抽检用CR8、CR9,实验室精密质检用TS7700、YS4560、YS6060,自动化产线用YL72、YL3160——不同场景匹配不同设备,数据统一进品管软件,形成可量化、可追溯、可传递的颜色管理体系。
如果您正在为校服或服装色差管控寻找解决方案,欢迎联系三恩时技术团队,获取专属建议。